

Hallo! Als Lieferant von CNC-Bohr- und Gewindeschneidmaschinen werde ich oft gefragt, wie man den Spindellauf dieser Maschinen messen kann. Dies ist ein entscheidender Aspekt, der die Leistung und Präzision der CNC-Bohr- und Gewindeschneidmaschine erheblich beeinflussen kann. Also, lasst uns gleich eintauchen.
Was ist Spindelauslauf?
Bevor wir darüber sprechen, wie man es misst, wollen wir verstehen, was ein Spindelschlag ist. Einfach ausgedrückt bezieht sich der Spindelrundlauf auf die Abweichung der tatsächlichen Rotationsachse der Spindel von ihrer idealen oder theoretischen Rotationsachse. Diese Abweichung kann in zwei Hauptformen auftreten: Radialschlag und Axialschlag.
Radialschlag ist die seitliche oder seitliche Bewegung der Spindel beim Drehen. Dies kann zu Problemen wie ungleichmäßigen Lochdurchmessern, schlechter Oberflächengüte und verkürzter Werkzeugstandzeit führen. Beim Axialschlag handelt es sich dagegen um die Auf- und Abbewegung der Spindel entlang ihrer Achse. Dies kann zu Problemen wie inkonsistenten Lochtiefen und ungenauem Gewindeschneiden führen.
Warum das Messen des Spindelrundlaufs wichtig ist
Das Messen des Spindelrundlaufs ist aus mehreren Gründen von entscheidender Bedeutung. Erstens trägt es dazu bei, die Qualität der produzierten Teile sicherzustellen. Wenn der Rundlauffehler zu hoch ist, entsprechen die gebohrten oder mit Gewinde versehenen Löcher möglicherweise nicht den erforderlichen Toleranzen, was dazu führen kann, dass Teile aussortiert werden. Zweitens kann es die Lebensdauer der Schneidwerkzeuge verlängern. Ein übermäßiger Rundlauf belastet die Werkzeuge zusätzlich und führt zu einem schnelleren Verschleiß. Indem Sie den Rundlauffehler innerhalb akzeptabler Grenzen halten, können Sie Werkzeugkosten sparen.
Erforderliche Werkzeuge zum Messen des Spindelrundlaufs
Um den Spindellauf einer CNC-Bohr- und Gewindeschneidmaschine zu messen, benötigen Sie einige Werkzeuge. Das gebräuchlichste Werkzeug ist eine Messuhr. Eine Messuhr ist ein Präzisionsmessgerät, das kleine Positionsänderungen erkennen kann. Sie benötigen außerdem eine Montagehalterung, um die Messuhr an der Maschine zu befestigen. Darüber hinaus benötigen Sie möglicherweise eine Teststange, bei der es sich um einen präzisionsgefertigten Stab handelt, der in die Spindel eingeführt wird, um eine stabile Oberfläche für die Messung mit der Messuhr zu bieten.
Schritt-für-Schritt-Anleitung zum Messen des Spindelrundlaufs
1. Bereiten Sie die Maschine vor
Stellen Sie zunächst sicher, dass die CNC-Bohr- und Gewindeschneidmaschine ausgeschaltet und vom Stromnetz getrennt ist. Dies dient Ihrer Sicherheit. Reinigen Sie die Spindel und den Teststab, um alle Rückstände und Verschmutzungen zu entfernen, die die Messung beeinträchtigen könnten.
2. Montieren Sie die Messuhr
Befestigen Sie die Messuhr mit der Montagehalterung an der Maschine. Positionieren Sie den Indikator so, dass die Sonde Kontakt mit dem Prüfstab hat. Stellen Sie sicher, dass der Indikator sicher montiert ist und dass die Sonde senkrecht zur Oberfläche des Prüfstabs steht.
3. Stellen Sie die Messuhr auf Null
Bevor Sie Messungen durchführen, stellen Sie die Messuhr auf Null. Dadurch wird sichergestellt, dass Sie von einem bekannten Referenzpunkt ausgehen. Um die Anzeige auf Null zu stellen, drehen Sie die Spindel von Hand, bis sich die Sonde am tiefsten Punkt des Prüfstabs befindet. Stellen Sie dann die Anzeige so ein, dass sie Null anzeigt.
4. Messen Sie den Radialschlag
Drehen Sie die Spindel langsam von Hand um eine volle 360-Grad-Drehung. Achten Sie beim Drehen der Spindel auf die Messuhr. Die maximalen und minimalen Werte auf der Anzeige geben den Radialschlag an. Notieren Sie diese Werte.
5. Messen Sie den Axialschlag
Um den Axialschlag zu messen, bewegen Sie die Messuhr so, dass die Sonde das Ende des Prüfstabs berührt. Drehen Sie die Spindel erneut um eine volle 360-Grad-Drehung. Der Unterschied zwischen den maximalen und minimalen Messwerten auf der Anzeige ist der Axialschlag.
Interpretation der Ergebnisse
Sobald Sie die Messungen durchgeführt haben, ist es an der Zeit, die Ergebnisse zu interpretieren. Die akzeptablen Unrundheitswerte hängen von den spezifischen Anforderungen Ihrer Anwendung ab. Im Allgemeinen gelten für die meisten CNC-Bohr- und Gewindeschneidmaschinen ein Radialschlag von weniger als 0,002 Zoll (0,05 mm) und ein Axialschlag von weniger als 0,001 Zoll (0,025 mm) als gut.
Wenn die Rundlaufwerte über den akzeptablen Grenzwerten liegen, müssen Sie möglicherweise Korrekturmaßnahmen ergreifen. Dies kann das Einstellen der Spindellager, das Neuausrichten der Spindel oder den Austausch verschlissener Teile umfassen.
Unsere CNC-Bohr- und Gewindeschneidmaschinen
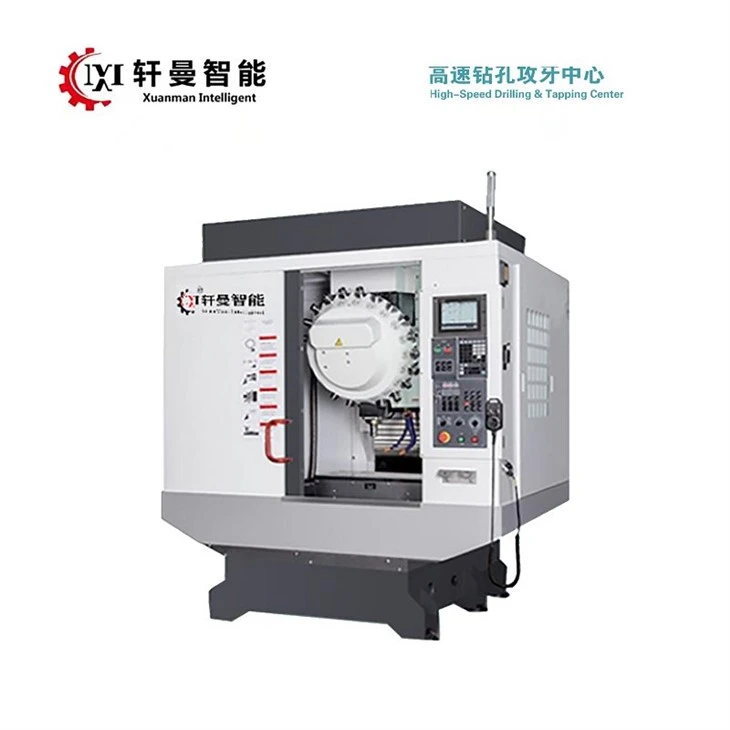
In unserem Unternehmen bieten wir eine Reihe hochwertiger CNC-Bohr- und Gewindeschneidmaschinen an. UnserHochgeschwindigkeits-Bohr- und Gewindeschneidzentrumist für schnelle und effiziente Bohr- und Gewindeschneidarbeiten konzipiert. Es verfügt über eine Hochgeschwindigkeitsspindel und ein fortschrittliches Steuerungssystem, um eine präzise und genaue Bearbeitung zu gewährleisten.
Wenn Sie noch höhere Präzision benötigen, sind unsereHochpräzises Bohr- und Gewindeschneidzentrumist die perfekte Wahl. Es besteht aus hochwertigen Komponenten und fortschrittlicher Technologie, um Spindelrundlauf zu minimieren und außergewöhnliche Genauigkeit zu liefern.
Wir haben auch eineCNC-Bohrzentrumdas für eine Vielzahl von Bohranwendungen geeignet ist. Es bietet Flexibilität und Zuverlässigkeit und ist daher bei unseren Kunden beliebt.
Abschluss
Das Messen des Spindellaufs einer CNC-Bohr- und Gewindeschneidmaschine ist ein wichtiger Faktor für die Aufrechterhaltung der Maschinenleistung und die Sicherstellung der Qualität der hergestellten Teile. Indem Sie die oben beschriebenen Schritte befolgen, können Sie den Rundlauffehler genau messen und bei Bedarf entsprechende Maßnahmen ergreifen.
Wenn Sie auf der Suche nach einer CNC-Bohr- und Gewindeschneidmaschine sind oder Fragen zum Spindelrundlauf haben, können Sie sich gerne an uns wenden. Wir helfen Ihnen dabei, die richtige Maschine für Ihre Anforderungen zu finden und bieten Ihnen die Unterstützung, die Sie für einen reibungslosen Betrieb benötigen.

Referenzen
- „Machinery's Handbook“ von Industrial Press Inc.
- „CNC-Bearbeitungstechnologie“ von John A. Reinthaler